在高速冲压与精密成形领域,导向组件常被视为模具的“骨架”,但其真正的价值并不只体现在单件精度上。当冲压节拍不断提升,滑块往复频率加快,导向副所承受的侧向力、摩擦热与磨损节奏都会发生变化。此时,高速精密滚珠导柱组件的表现,越来越取决于它与整机节拍、模具结构以及维护体系之间的系统适配程度,而非某一项孤立的精度数字。
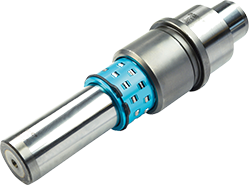
从制造端来看,滚珠导柱组件的核心结构并不复杂:导柱、导套、滚珠保持架以及端部限位与密封结构共同构成导向副。然而在高速工况下,滚珠的循环速度、保持架的稳定性、导柱表面的粗糙度与硬度梯度都会影响导向刚性和运动平稳性。若仅以静态精度作为选型依据,容易忽略动态运行中的温升、油膜变化和微振动问题。因此,越来越多的模具设计者在选型时,会把“节拍匹配”放在与“精度等级”同等重要的位置。
所谓节拍匹配,首先体现在导向副的承载节奏上。高速冲压往往伴随频繁的加减速,滚珠在滚道内的瞬时接触应力会高于匀速工况。若导柱与导套的配合间隙、滚珠直径分组和预紧方式没有与节拍特征对应,导向副可能出现早期磨损或精度漂移。专业制造环节通常通过滚珠分组选配、滚道研磨参数调整以及保持架结构优化,使导向组件在特定速度区间内保持稳定的刚性输出。这种思路强调的是“适配”,而不是单纯追求更高精度等级。
其次,系统适配还涉及模具结构与导向组件的协同。独立导柱组件、滚针导柱组件与滚珠导柱组件在模具中的布置方式不同,受力路径也不同。高速精密滚珠导柱组件通常需要与模板的平面度、导柱安装孔的垂直度以及卸料机构的运动轨迹形成闭环。若模板加工误差与导向副的间隙叠加,即便单件导向组件精度合格,整模在高速运行中仍可能出现偏载。因此,从图纸评审阶段就把导向副的安装基准、热膨胀方向和润滑通道纳入整体考虑,是提升动态精度保持性的关键环节。
润滑与防护同样属于系统适配的一部分。高速工况下,滚珠与滚道的摩擦热不易散失,润滑脂的黏度变化会直接影响导向阻力。部分应用场景通过集中润滑或自润滑保持架结构,使润滑介质在高速往复中保持稳定分布。与此同时,密封结构需要兼顾防尘与排屑,避免粉尘进入滚道后形成磨粒磨损。对于连续冲压产线而言,维护周期与导向组件的润滑设计是否匹配,往往比初始精度更能决定长期稳定性。
检测体系则是系统适配的验证环节。高速精密滚珠导柱组件的检测不应停留在尺寸抽检层面,而应覆盖滚道轮廓、滚珠分组一致性、保持架运动灵活性以及装配后的综合阻力。部分制造环节引入动态跑合测试,通过模拟实际节拍观察温升与阻力变化,从而判断导向副在高速条件下的适应性。这种检测思路把“静态合格”推进到“动态可用”,更贴近产线真实需求。
从产业协同角度看,高速精密滚珠导柱组件的专业化分工正在加深。材料供应、热处理、精密研磨、滚珠选配与装配检测各环节之间的数据衔接,决定了导向组件能否稳定复现设计意图。尤其在多品种、小批量的模具需求下,制造端需要具备快速调整研磨参数和分组方案的能力,而使用端则需要提供清晰的节拍、载荷和维护条件。双方围绕系统适配展开沟通,比单纯比较精度等级更有实际意义。
总体而言,高速精密滚珠导柱组件的技术逻辑正在从“单件精度导向”转向“系统节拍适配”。导向副的精度保持性、润滑防护设计与检测验证体系,需要与模具结构、冲压节拍和维护节奏形成协同。对于追求高速稳定生产的制造场景而言,理解这一系统适配逻辑,有助于在选型、装配和维护环节建立更清晰的判断标准,也为导向组件的专业化发展提供了新的观察视角。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南
 快速报价
 (


 客服微信